Artykuł sponsorowany
Jak dopasować harmonogram obsługi maszyn do tempa produkcji i ograniczyć przestoje
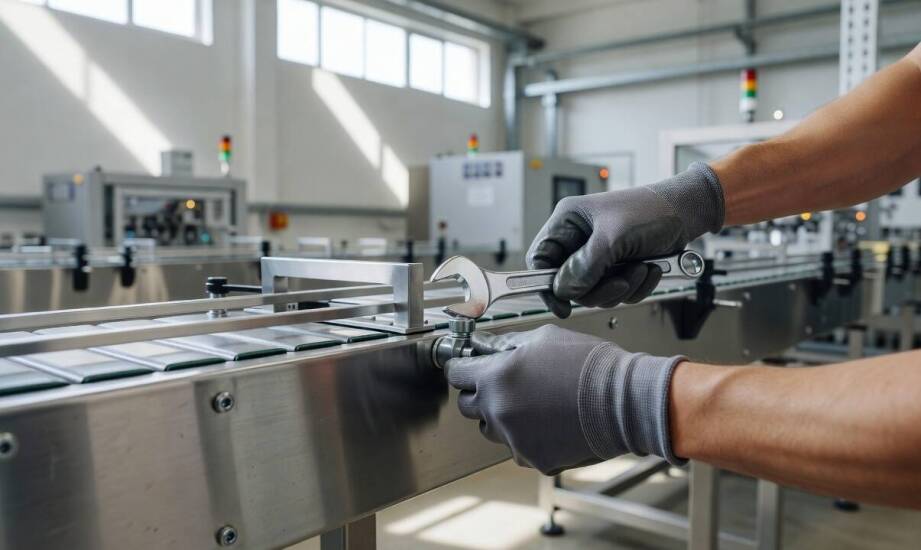
Zakłady produkcyjne działające w trybie jednozmianowym i fabryki pracujące w systemie ciągłym wymagają zupełnie odmiennego podejścia do weryfikacji sprzętu. Uniwersalny kalendarz przeglądów, oparty na stałych odstępach czasu, w nowoczesnym przemyśle przynosi więcej szkód niż pożytku. Puste przestoje narażają przedsiębiorstwa o mniejszym obciążeniu na straty finansowe, a mocno wyeksploatowane linie pozostają bez ochrony przed nagłymi awariami. Właściwe dopasowanie strategii utrzymania ruchu do rytmu pracy warunkuje stabilność operacyjną. Zmiana podejścia wymusza odejście od sztywnych wytycznych na rzecz ciągłej analizy stanu poszczególnych napędów.
Zmienne decydujące o zużyciu parku technologicznego
Większość instrukcji dołączanych przez twórców urządzeń opiera się na uśrednionych i bezawaryjnych warunkach otoczenia. Codzienna eksploatacja rygorystycznie weryfikuje te założenia. Obciążenie robocze, liczba przeprowadzonych cykli na godzinę oraz specyfika chemiczna środowiska odgrywają nadrzędną rolę w określaniu tempa zużycia mechanizmów. Komponenty działające w miejscach zapylonych, halach obróbki drewna czy przy produkcji materiałów sypkich wymagają częstszego usuwania gromadzących się osadów. Sekcje umieszczone w bliskim sąsiedztwie pieców hartowniczych ulegają degradacji termicznej, co wymusza regularną wymianę uszczelnień i elastycznych przewodów hydraulicznych.
Tradycyjny schemat działania, polegający na wykonywaniu prac naprawczych zawsze na koniec kwartału, całkowicie ignoruje dynamikę spływających zamówień. Nowoczesne działy utrzymania ruchu, często wspomagane przez inżynierów spółki Mgbs, przechodzą na plany obsługi uwarunkowane rzeczywistym stanem sprzętu. Czujniki ultradźwiękowe wychwytują mikropęknięcia materiału, a analizatory smaru wskazują na obecność opiłków metalu. Zebrane z sieci sensorycznej dane trafiają bezpośrednio do zakładowego systemu zarządzania. Algorytmy zliczają informacje o faktycznych roboczogodzinach i precyzyjnie przewidują moment bezpiecznej wymiany prowadnic liniowych. Systematyczna analiza wyników zapobiega rozległym awariom, pozwalając wymienić pojedyncze łożysko, zanim zablokuje ono cały napęd przenośnika rolkowego.
Wykrycie nieprawidłowości na wczesnym etapie stanowczo przesuwa zaplanowany termin kontroli technicznej na wcześniejszą datę. Skokowy wzrost wibracji na obudowie przekładni, nietypowy hałas czy lokalne nagrzewanie się napędu to sygnały alarmowe dla dyżurnego zespołu. Wahania jakościowe wytłaczanego wyrobu stanowią jednoznaczny sygnał do błyskawicznej interwencji diagnostycznej i weryfikacji luzów montażowych, co ratuje partię materiału przed zezłomowaniem.
Synchronizacja konserwacji z harmonogramem produkcji
Skuteczne zapanowanie nad dużą linią wytwórczą wymusza precyzyjny podział obowiązków w zakresie weryfikacji sprzętu. Najprostsze zabiegi prewencyjne z powodzeniem realizują bezpośredni operatorzy. Bieżąca kontrola naciągu pasków i weryfikacja poziomu chłodziwa skraca czas reakcji na drobne usterki. Zadania z cyklu tygodniowego, obejmujące uzupełnianie smarów oraz czyszczenie układów optycznych, wykonują mechanicy wewnątrzzakładowi. Skomplikowane pomiary diagnostyczne, wymianę zużytych silników oraz głęboką relokację gniazd najczęściej przejmuje wykwalifikowany serwis maszyn przemysłowych, który dysponuje właściwym zapleczem narzędziowym i obiektywnym spojrzeniem na kondycję urządzeń.
Zestrojenie zaawansowanych rewizji z planem montażu to ogromne wyzwanie dla kierowników logistyki. Działania inwazyjne muszą przypadać wyłącznie na naturalne okna przestojowe, czyli momenty mniejszego obciążenia całego zakładu. Cykle głębokiego czyszczenia i wymiany podzespołów najlepiej planować w trakcie przezbrajania narzędzi pod nowy profil detalu, co zapobiega wyłączeniu maszyny w szczycie zapotrzebowania. Krótsze przerwy weekendowe pozwalają na kalibrację automatyki i weryfikację łańcuchów nośnych. Cyfrowe harmonogramy produkcji integrują dane o dostępności surowców i terminach rewizji. Spójny przepływ informacji zapobiega paraliżowi dostaw w kluczowych miesiącach rynkowych.
Zbudowanie w pełni bezpiecznego systemu kontroli urządzeń nie bazuje na mechanicznie odhaczanych pozycjach z rocznego kalendarza konserwacji. Podstawowym celem pozostaje zachowanie ciągłości procesów i zabezpieczenie napędów przed katastrofalnym zatarciem. Elastyczne przenoszenie trudnych prac weryfikacyjnych na dni wolne od produkcji gwarantuje spokojną realizację najważniejszych umów handlowych. Odpowiedzialne delegowanie rozległych zadań diagnostycznych na zewnątrz chroni park technologiczny przed postępującą awaryjnością, stabilizując wskaźniki i chroniąc wizerunek przetwórcy.
Kategorie artykułów
Polecane artykuły

Praktyczne zastosowania atestu Burnblock w budownictwie

Jakie są najnowsze trendy w produkcji mosiężnych zasuw dla rolnictwa?

Regeneracja przekładni kierowniczej – kiedy i dlaczego warto się zdecydować
